Material
Rätt material för rätt användningsområde.
Vi printar i industriellt beprövade filament och ger råd om vilket material som passar er detalj. Nedan en översikt med enkel gradering 1–5.
PLA
Styvt och måttstabilt. Bästa ytfinish till lägsta kostnad, men tål inte värme.
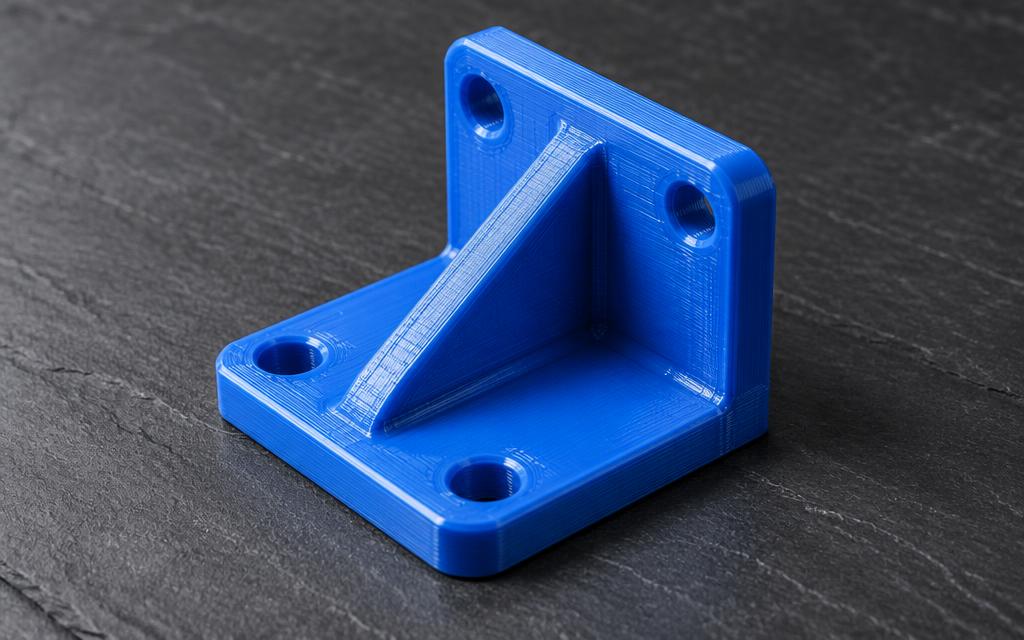
PETG
Vår arbetshäst. Seg, kemikalietålig och fuktbeständig — bra allround funktionsdel.
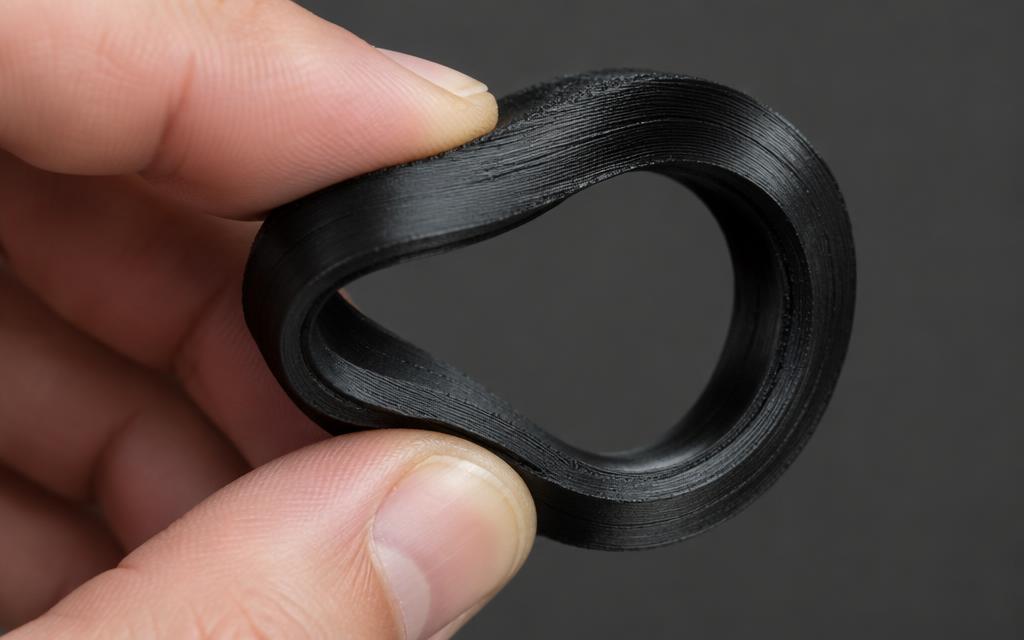
TPU 95A (flexibel)
Gummiliknande och nötningstålig. Böjs och återgår utan att spricka.
ABS
Värmetålig industriklassiker. Kan limmas, slipas och efterbearbetas med aceton.
PAHT-CF (nylon, kolfiber)
Högtemperaturnylon med kolfiber. Starkt och slitstarkt för detaljer i drift.
PETG-CF (kolfiber)
Kolfiberförstärkt PETG — styvare, mindre krympning och matt industriell yta.
PPA-CF (kolfiber)
Högpresterande polyftalamid med kolfiber. Extremt styv, värmetålig och mindre fuktkänslig än nylon.
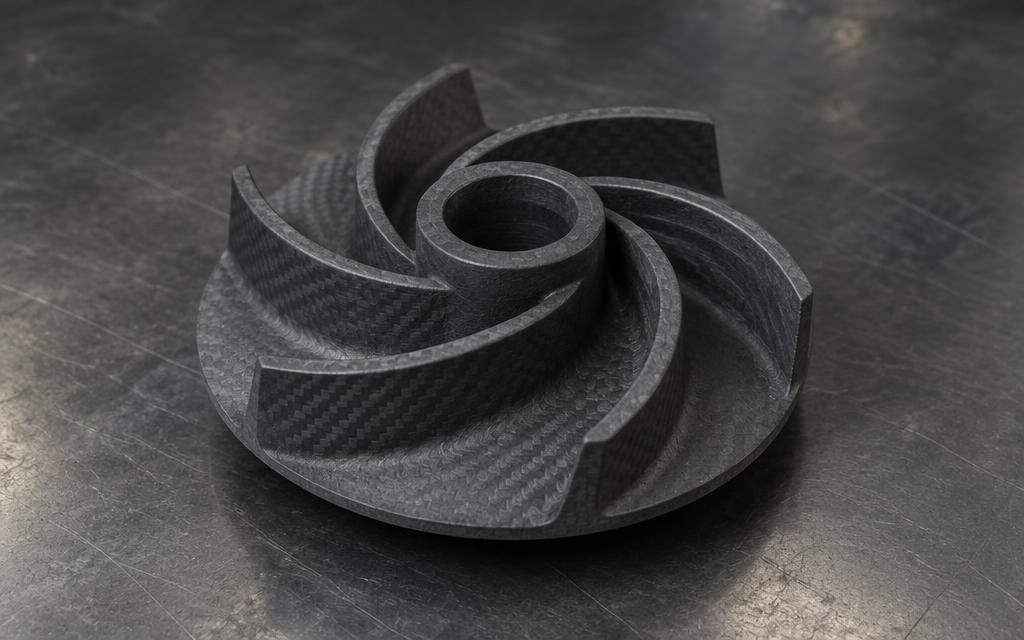
PPS-CF (kolfiber)
Kemikalie- och värmebeständig (200 °C+) med inbyggt flamskydd. För krävande industrimiljöer.
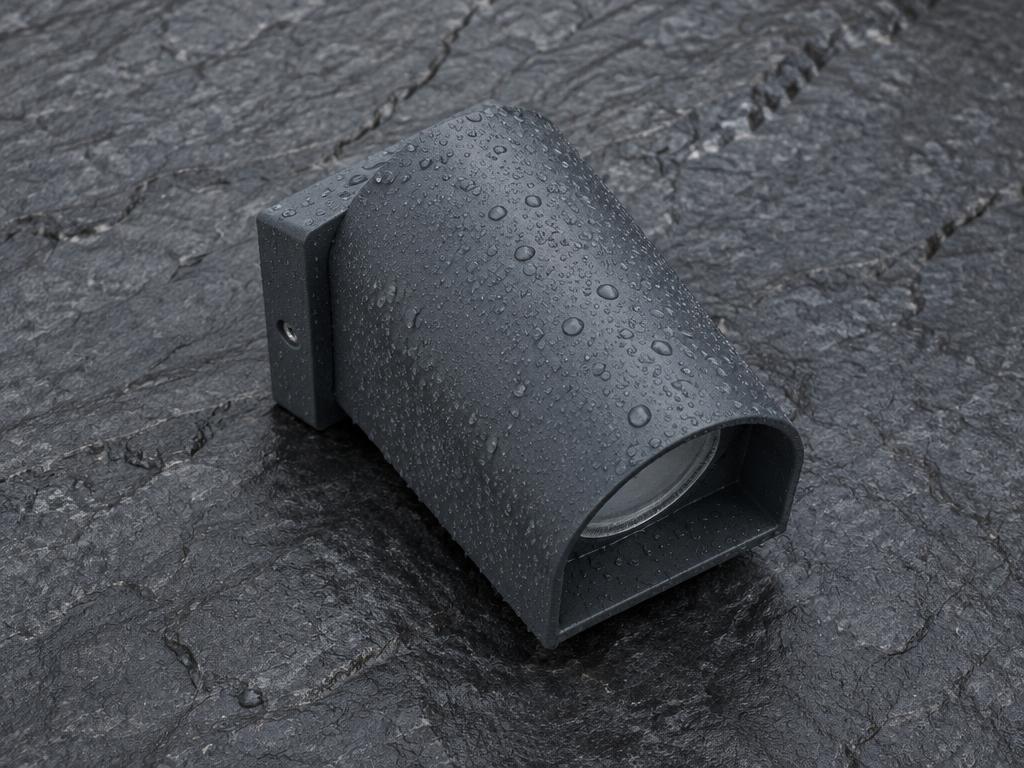
ASA
ABS med UV- och väderbeständighet. Förstahandsval för detaljer som sitter utomhus.
Ytfinish: 5 är bäst. Kostnad: 1 är lägst.
Strength = böjhållfasthet och Stiffness = böjmodul (ISO 178), Toughness = slagseghet Charpy (ISO 179), Heat resistance = HDT vid 0,45 MPa (ISO 75). Typvärden i XY-led från filamenttillverkarens tekniska datablad, uppmätta på printade provstavar. Verkliga värden beror på geometri, orientering och utskriftsinställningar.
FDM-processen
FDM bygger upp modellen lager för lager genom att smält plastfilament extruderas genom ett munstycke. Vi väljer lagerhöjd, infill och material utifrån detaljens krav på styrka, ytkvalitet och kostnad.